
- El mantenimiento correctivo soluciona fallos ya ocurridos, mientras que el preventivo se basa en calendarios y el predictivo en el estado real del equipo.
- La elección de la estrategia depende de la criticidad del activo, la forma en que se degrada y la posibilidad de detectar señales previas al fallo.
- Una gestión madura combina las tres modalidades para optimizar costes, reducir paradas no programadas y maximizar la vida útil de la maquinaria.
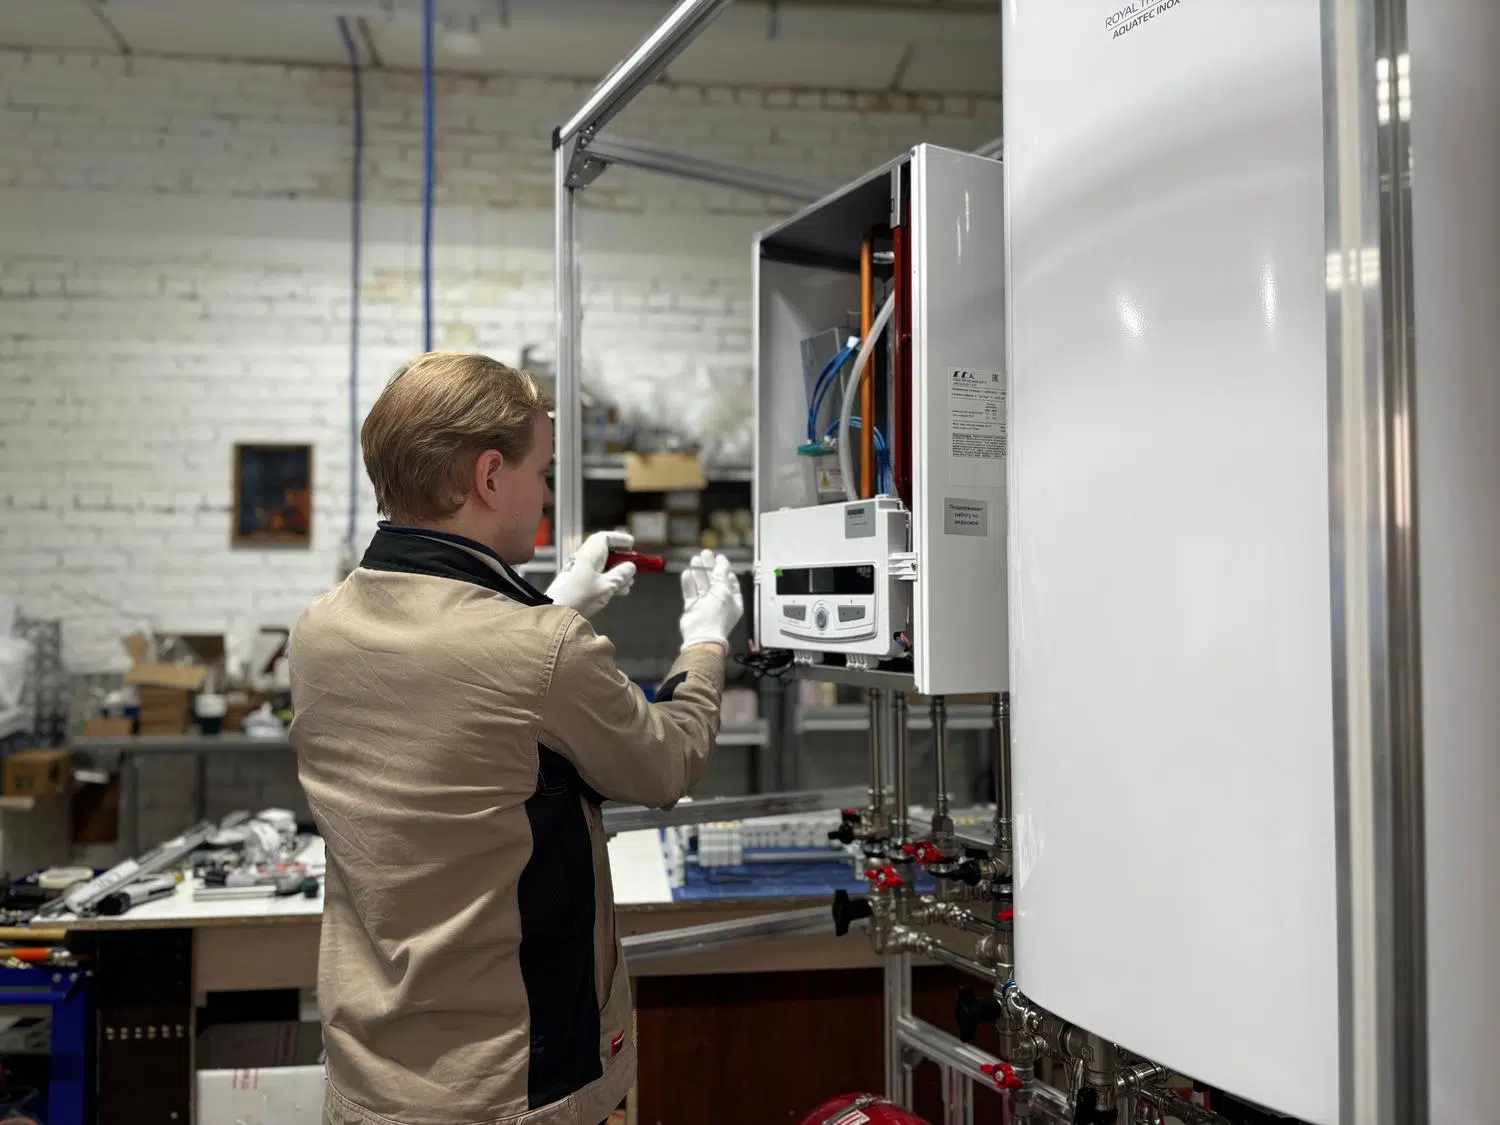
Llevar el control de una planta industrial o una flota de equipos no es moco de pavo. A menudo, los responsables de mantenimiento se sienten como malabaristas que intentan que nada se caiga mientras lidian con averías inesperadas y calendarios apretados. La clave para no volverse loco en el intento no está en intentar eliminar todas las roturas, sino en saber qué estrategia aplicar a cada máquina para que el negocio no se detenga.
No se trata simplemente de elegir una técnica y aplicarla a ciegas a todo el inventario. El secreto de los centros de producción más eficientes radica en una mezcla equilibrada de intervenciones que responden a la importancia de cada activo. Dependiendo de si una pieza es crítica para la seguridad o si su rotura simplemente supone un pequeño inconveniente, la forma de cuidarla cambiará radicalmente para optimizar los recursos económicos y humanos.
El Mantenimiento Correctivo: Actuar cuando el daño ya está hecho
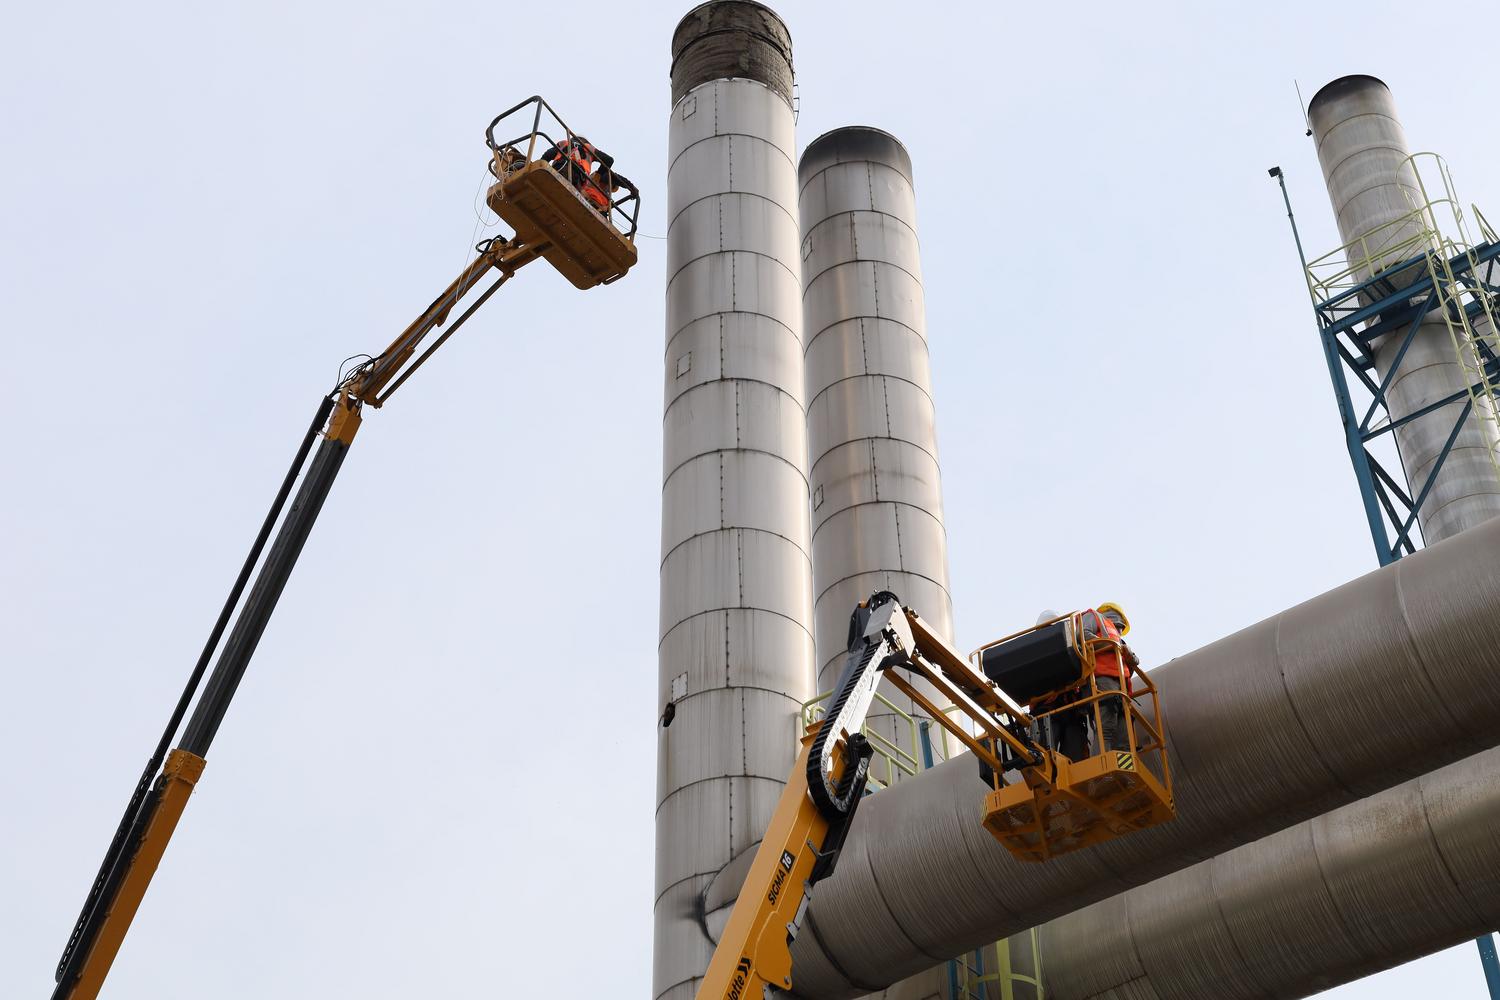
Esta es la forma más básica de mantenimiento, la que hemos conocido siempre: algo se rompe y se arregla. Es una estrategia reactiva que consiste en intervenir el equipo una vez que la falla es evidente o la máquina ha dejado de funcionar por completo. Aunque parezca la opción menos deseable, hay situaciones donde es la más lógica, como en equipos muy baratos, con respaldo inmediato o que no afectan en nada a la cadena de producción.
Dentro de este enfoque, debemos distinguir dos variantes fundamentales. El correctivo no planificado es el típico «incendio» que hay que apagar; ocurre de repente, desorganiza todo el día del técnico y puede provocar paradas catastróficas. Por otro lado, el correctivo planificado es mucho más manejable, ya que se detecta un fallo que aún permite operar y se programa su reparación para el siguiente hueco disponible, evitando así el caos de una emergencia.
El gran peligro de confiar solo en el correctivo es que el coste real no está en la factura del recambio, sino en las horas de parada no programada. Cuando una máquina crítica falla, se suman costes ocultos como la pérdida de producción, los pedidos que llegan tarde y el riesgo de que una pieza rota arrastre a otras componentes, convirtiendo una reparación sencilla en una pesadilla técnica y financiera.
Mantenimiento Preventivo: La apuesta por el calendario
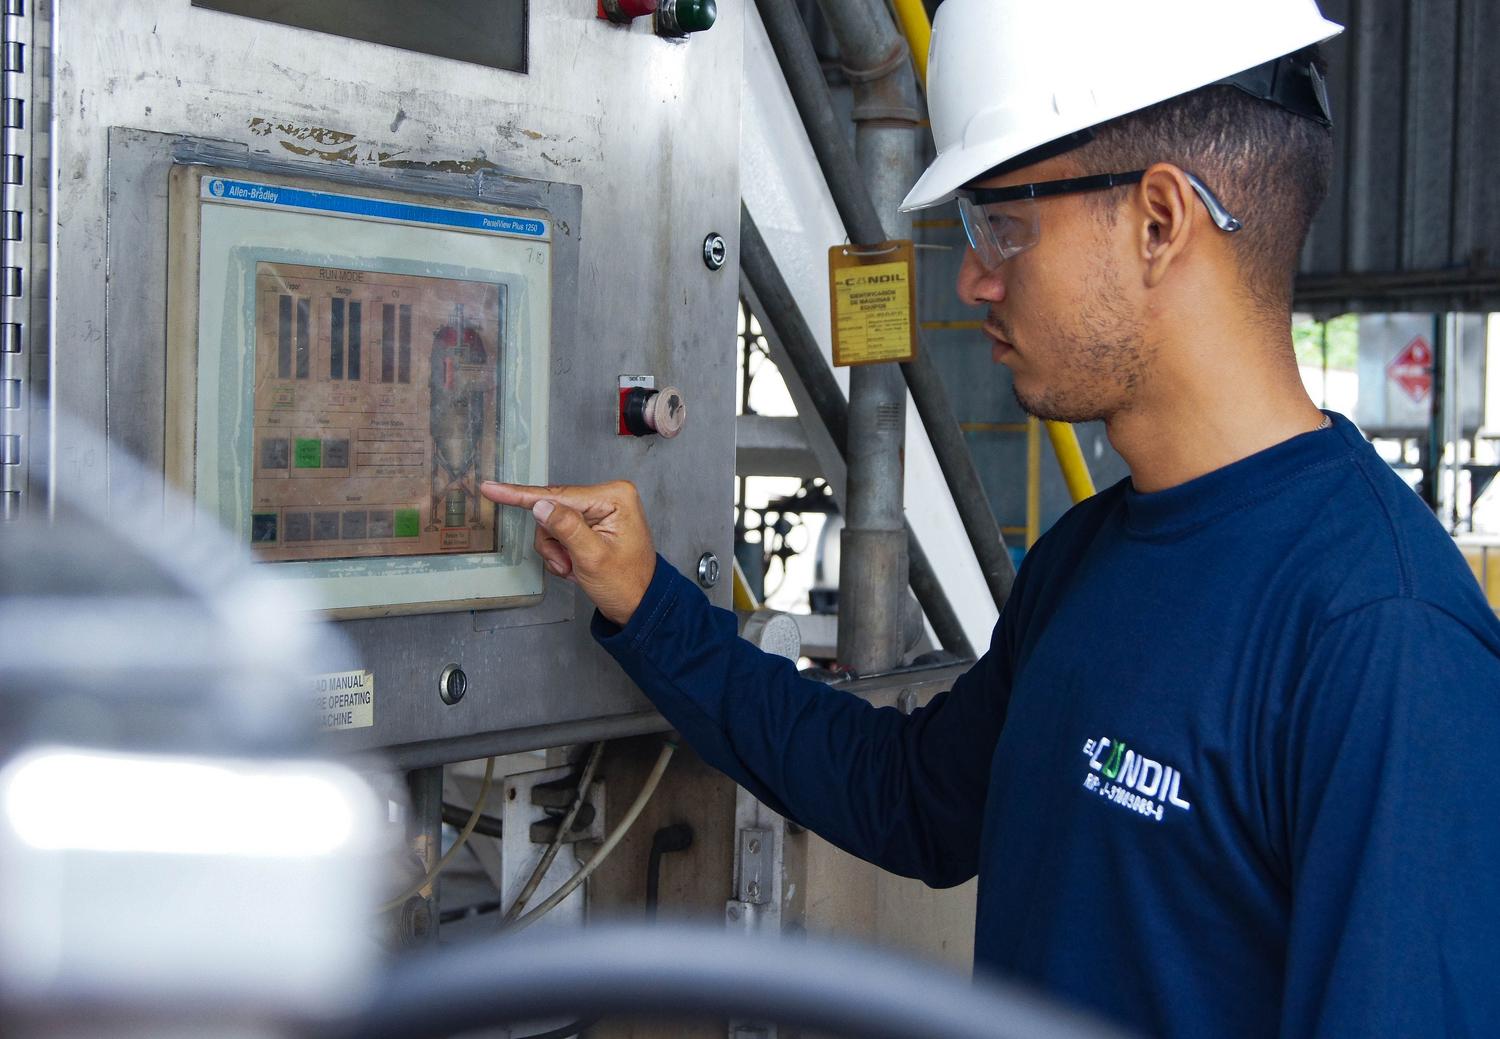
A diferencia del anterior, el preventivo se adelanta a los problemas. Se basa en realizar tareas de revisión, lubricación o sustitución de piezas en intervalos fijos de tiempo o de uso, independientemente de si el equipo muestra signos de desgaste o no. Es como hacerse una revisión médica anual: no vas porque te duela algo, sino para evitar que te duela en el futuro.
- Tareas comunes: Engrase de rodamientos, limpieza de filtros, calibración de sensores y sustitución de correas cada cierto número de horas.
- Ventajas: Permite una previsibilidad total, ya que las paradas se programan en horarios que no molestan a la producción.
- Riesgos: El mayor problema es la «sobremanutención», que consiste en cambiar piezas que aún estaban perfectas, gastando dinero innecesario e introduciendo posibles errores de montaje en máquinas que funcionaban bien.
Esta estrategia es ideal para componentes cuyo desgaste es muy lineal y predecible. Sin embargo, tiene un límite estructural: el calendario no sabe si una máquina ha trabajado más forzada de lo normal o si ha sufrido una contaminación externa, por lo que pueden ocurrir fallos inesperados entre una revisión y otra.
Mantenimiento Predictivo: La inteligencia de los datos
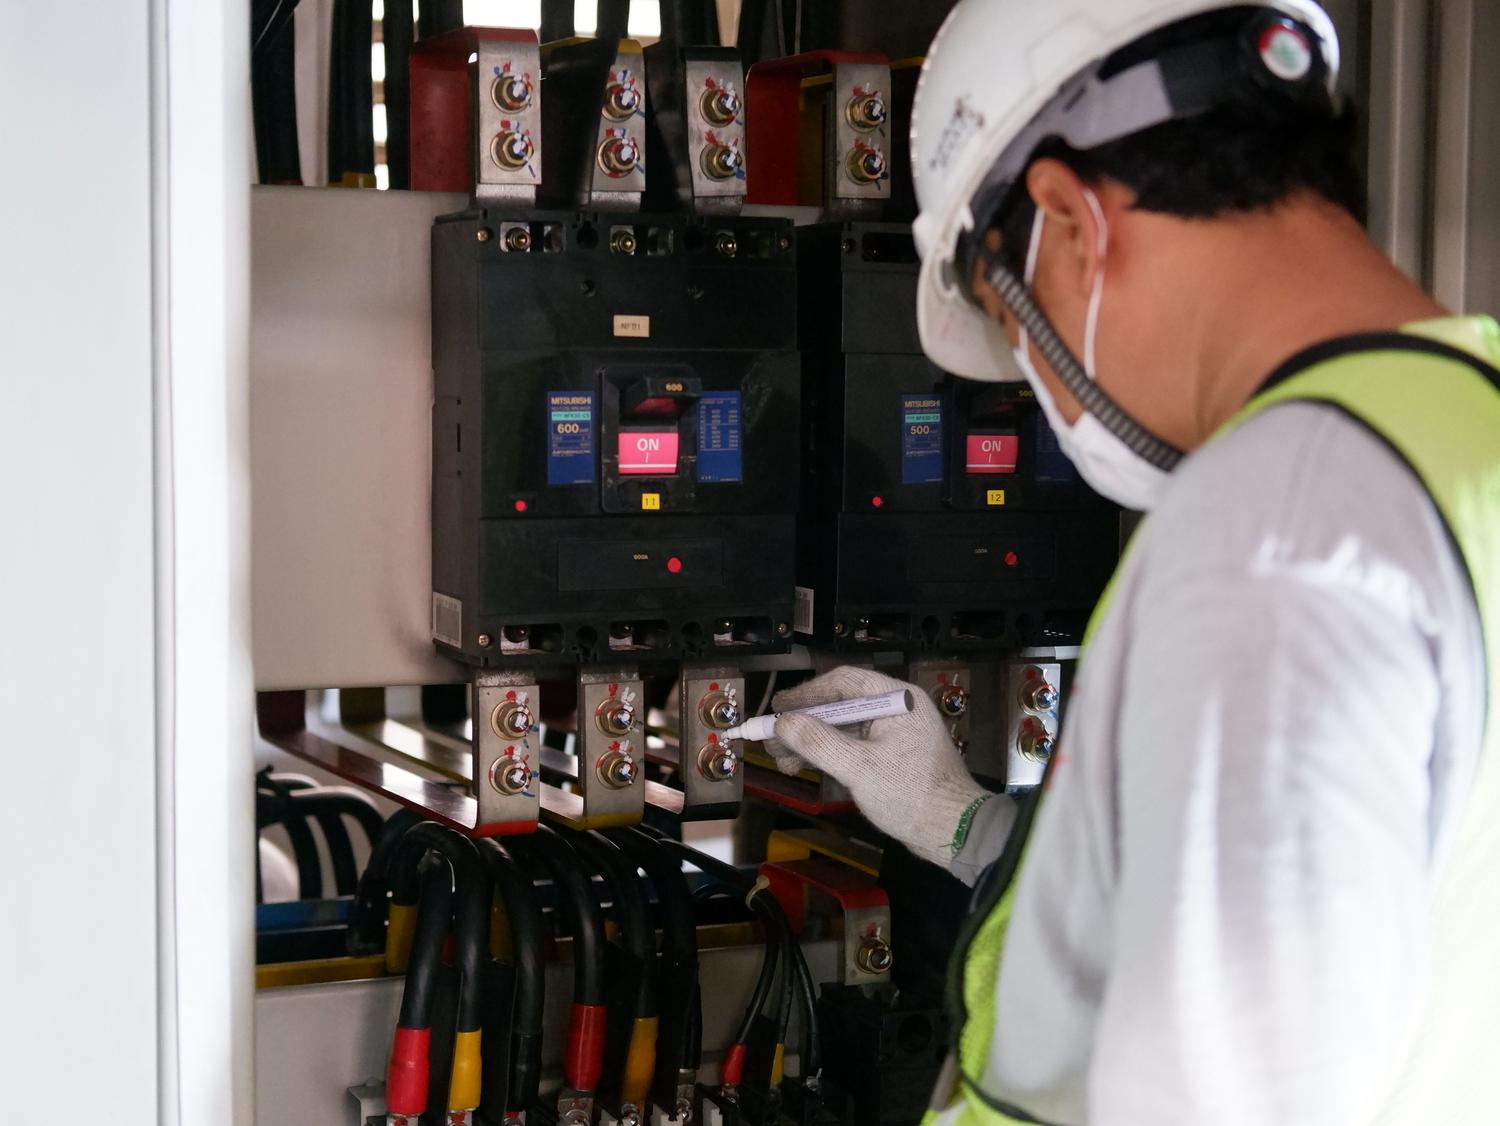
El mantenimiento predictivo es el escalón más avanzado y se alinea con la Industria 4.0. En lugar de mirar el reloj, este método mira la salud real del activo. Utiliza herramientas de monitoreo para medir variables como la vibración, la termografía o el análisis de aceite, detectando la degradación en etapas muy tempranas, mucho antes de que la pieza falle.
Este enfoque se apoya en conceptos como la curva P-F, que define el tiempo que pasa desde que un fallo es detectable hasta que el equipo se detiene. Gracias al uso de sensores IoT e inteligencia artificial, es posible saber exactamente cuánto margen de vida le queda a un componente y programar la intervención justo a tiempo. Esto elimina las intervenciones innecesarias del preventivo y las sorpresas del correctivo.
No obstante, implementar el predictivo no es gratis ni sencillo. Requiere una inversión inicial elevada en instrumentación y, sobre todo, personal cualificado capaz de interpretar los datos. Sin un proceso claro que convierta una alerta en una orden de trabajo, el predictivo se convierte en un simple generador de datos que no evita las averías.
Comparativa de métricas y costes reales
Para entender cuál compensa más, no hay que mirar el presupuesto de reparaciones, sino indicadores de rendimiento. El MTBF (Tiempo Medio entre Fallos) nos dice cuánto aguanta la máquina, mientras que el MTTR (Tiempo Medio de Reparación) mide cuánto tardamos en ponerla en marcha. Un plan basado en preventivo y predictivo suele disparar el MTBF y reducir drásticamente el MTTR, ya que el técnico sabe exactamente qué va a encontrar al abrir la máquina.
En términos económicos, pasar de un modelo puramente reactivo a uno preventivo puede suponer ahorros considerables, y sumar el predictivo optimiza aún más los costes al exprimir la vida útil de cada pieza. El coste del correctivo es impredecible y peligroso; el preventivo es un coste fijo y seguro; y el predictivo es una inversión que reduce el riesgo operativo al mínimo.
Cómo diseñar la mezcla ideal para cada equipo
La pregunta no es qué método elegir, sino cómo repartirlos. Para decidir, podemos aplicar tres filtros básicos. Primero, la criticidad del activo: si el equipo es vital para la seguridad o para que la planta no se pare, debe ir por el camino predictivo o preventivo riguroso. Si es un equipo secundario con respaldo, el correctivo planificado es más que suficiente.
Segundo, analizamos la forma de fallo. Si la pieza se desgasta siempre igual con el tiempo, el preventivo es el rey. Si el fallo es aleatorio o depende de condiciones variables, necesitamos el predictivo. Finalmente, evaluamos si el fallo emite señales detectables; si no hay forma de medir la degradación antes del colapso, la única protección es el diseño robusto o tener un equipo de reserva.
Un error común en las pymes es intentar poner sensores en todo sin tener un historial previo. Lo ideal es empezar registrando cada incidencia para crear una base de datos y luego evolucionar la estrategia. Un plan maduro se nota cuando el ratio de órdenes preventivas crece y las horas de parada no planificadas bajan, logrando que cada detención de la maquinaria sea una decisión consciente y no un susto.
La gestión eficiente de los activos industriales pasa por integrar la capacidad de respuesta del correctivo, la disciplina del preventivo y la precisión del predictivo. Al asignar cada técnica según la criticidad y el comportamiento de la máquina, las empresas logran maximizar la disponibilidad de sus equipos, reducir los costes operativos y garantizar un entorno de trabajo mucho más seguro y controlado.